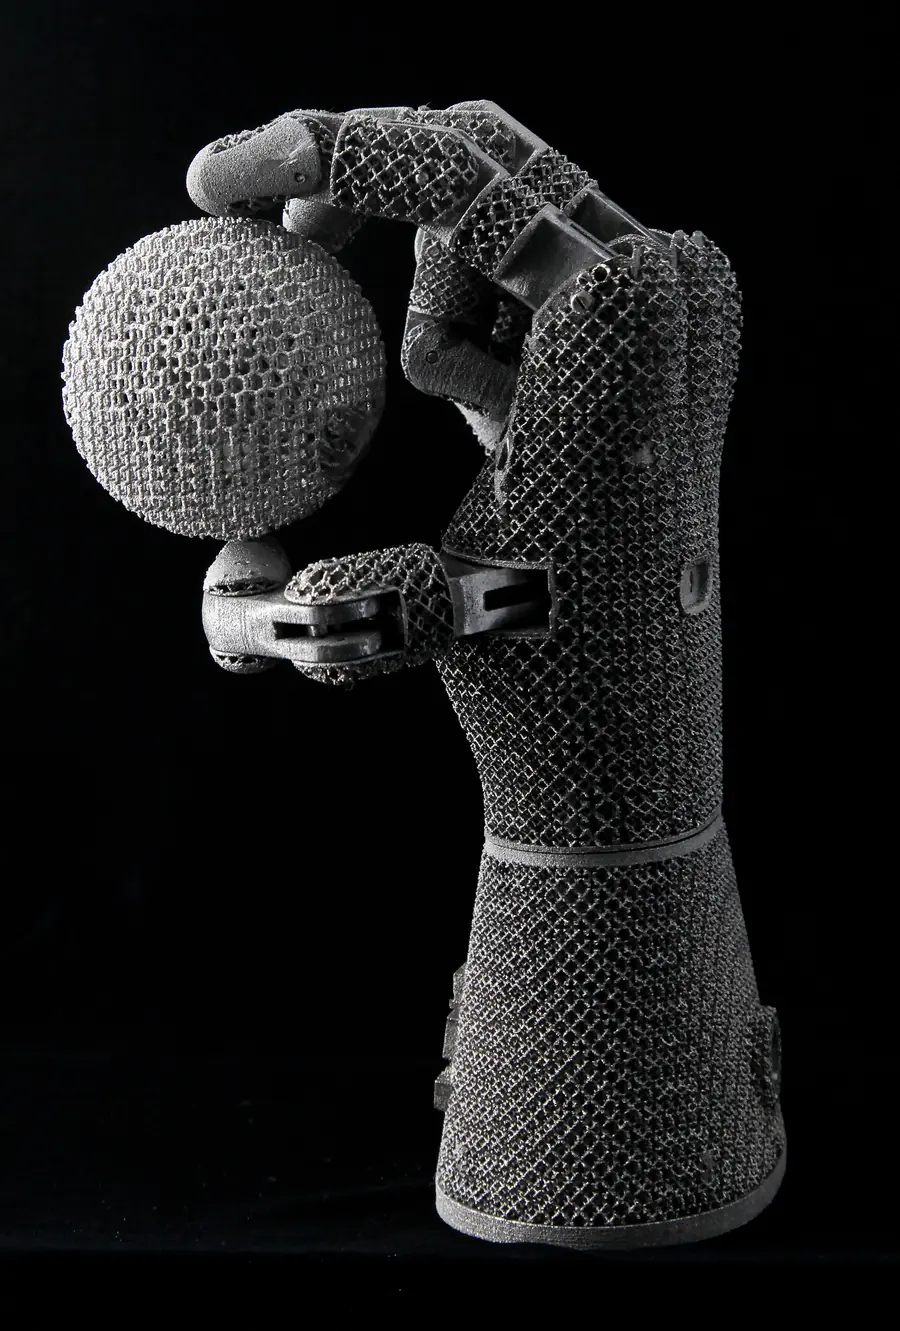
Por qué el titanio es el metal que más compensa imprimir
Mecanizar titanio es caro: desgasta las herramientas y la mayor parte de un tocho costoso acaba en viruta. En la impresión 3D solo se funde el metal que necesita la pieza, así que cuanto más compleja y aligerada sea, más sentido tiene la fabricación aditiva.
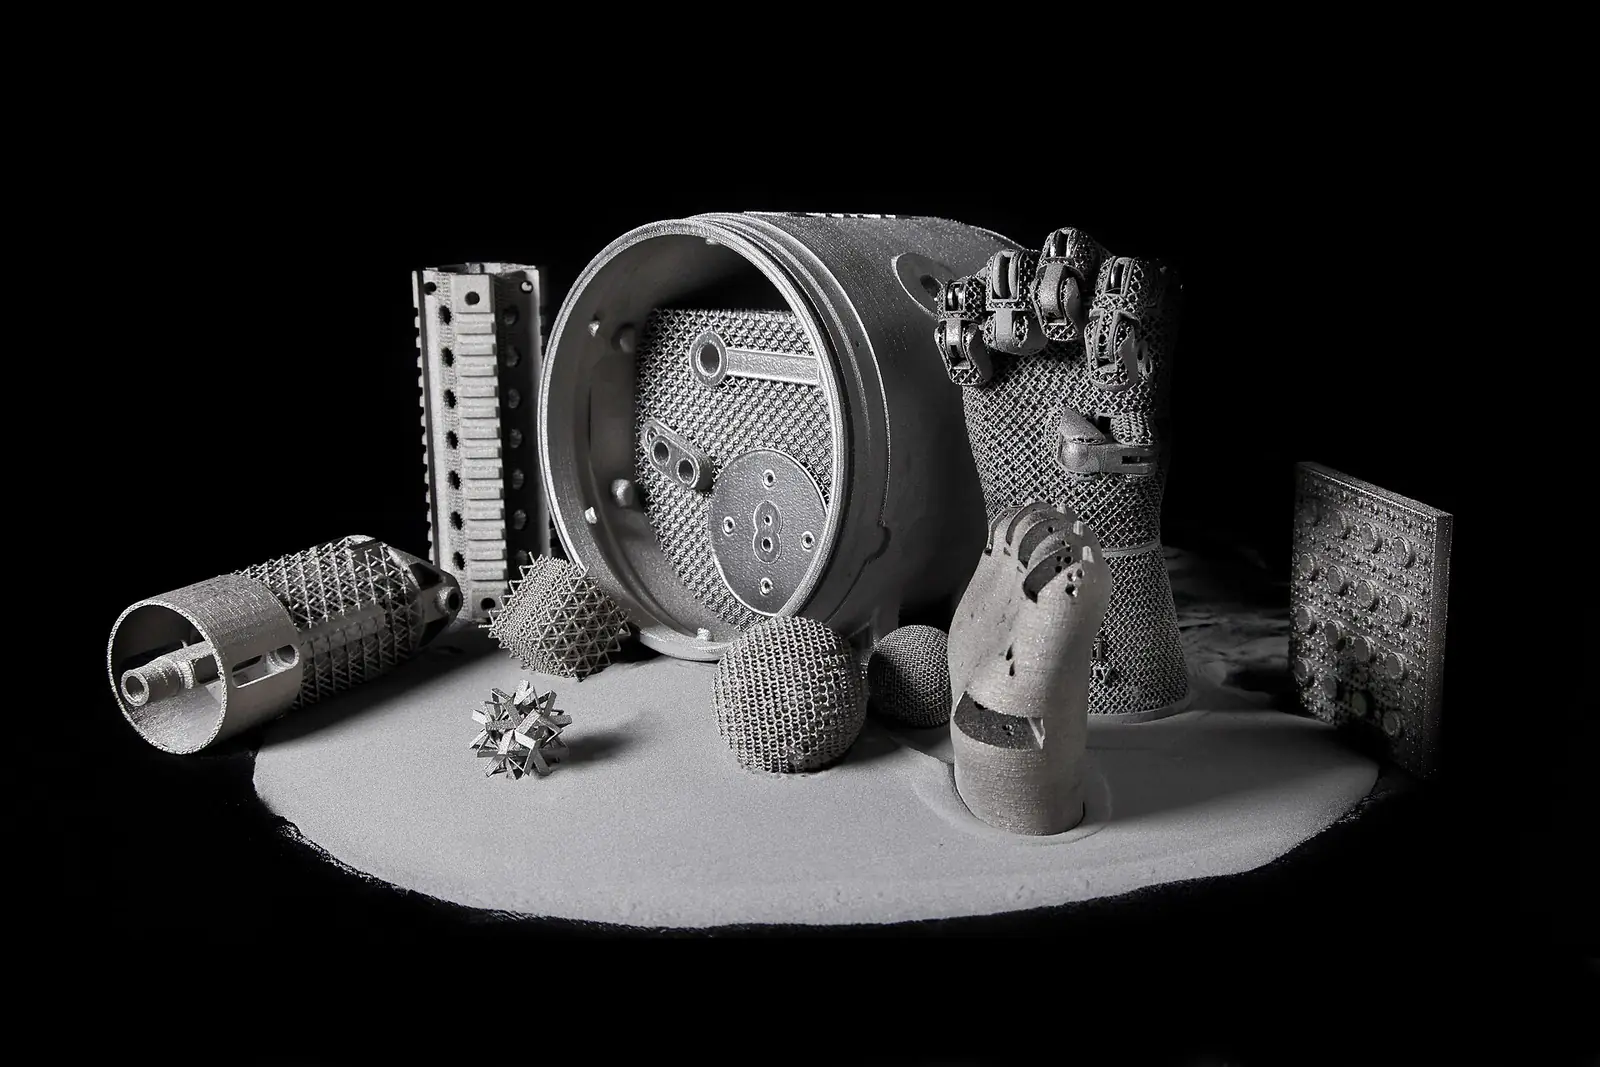
Ti6Al4V de un vistazo
| Propiedad | Valor típico tras tratamiento térmico |
|---|---|
| Resistencia a tracción (Rm) | 950–1.100 MPa |
| Límite elástico | 850–1.000 MPa |
| Alargamiento a rotura | 10–15 % |
| Densidad | 4,43 g/cm³ (≈ 56 % de la del acero) |
| Espesor de capa | 40 µm (más fino bajo pedido) |
| Precisión | ±0,1 mm tal cual sale |
Valores orientativos; las propiedades reales dependen de la orientación, el tratamiento térmico y el HIP. Con el presupuesto se entrega la ficha técnica.
¿Grado 5 o Grado 23?
El Grado 23 (ELI) tiene menos oxígeno y mejor ductilidad y tenacidad a la fractura; es la opción habitual en dispositivos médicos. El Grado 5 es el estándar en piezas aeroespaciales e industriales. Cuéntanos la aplicación y te confirmamos qué polvo se usa.
Reglas de diseño para piezas de titanio
- Pared mínima de unos 0,4–0,6 mm; los agujeros de menos de ~1 mm pueden cerrarse.
- Mantén los voladizos por encima de ~45° o prevé soportes: en titanio son difíciles de retirar.
- Si vas a mecanizar después caras de estanqueidad, alojamientos de rodamientos o roscas, deja 0,3–0,5 mm de creces.
- Usa lattice u optimización topológica: el ahorro de peso es donde el titanio se amortiza.
Acabados que gestionamos
Alivio de tensiones en vacío, HIP para piezas críticas a fatiga, retirada de soportes y separación por electroerosión de hilo, granallado e inspección dimensional.